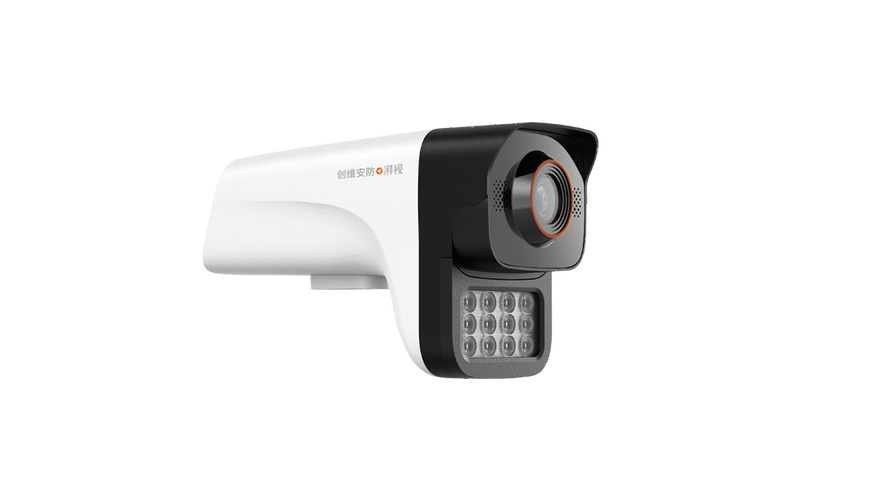
在化工行业,安全生产是永恒的主题。化工厂内堆积如山的易燃易爆原料、错综复杂的管道阀门,以及高温高压的生产工艺,使得火灾风险如影随形。传统的监控手段往往只能在事故发生后提供录像追溯,而无法做到事前预警和事中快速响应。如今,随着智能监控技术的革新,三光谱防明火摄像机正成为化工厂提高安全性能的核心装备。
化工生产的特殊性要求监控设备必须能够穿透烟雾、抵御腐蚀,并在极早期发现火源。三光谱防明火摄像机整合了可见光、近红外和热成像三种光谱技术,实现了对火焰特征的多维度感知。可见光通道负责日常高清监控;近红外通道能在低照度或薄雾环境下捕捉隐藏的火花;而热成像通道则通过温度差异精准定位高温热源,甚至能发现未形成明火的阴燃点。三者协同,就像给化工厂装上了“火眼金睛”,让任何异常高温和微小火焰都无所遁形。
与传统摄像机相比,三光谱防明火摄像机的核心优势在于“防明火”的智能算法。它内置了火焰光谱分析模型,能够区分真实火焰与电焊光、太阳反光、高温设备等干扰源,大幅降低误报率。一旦检测到明火,系统可立刻联动消防喷淋、声光报警或自动切断物料阀门,将隐患扼杀在萌芽阶段。在化工储罐区、反应釜车间、装卸台等关键位置,这种摄像机可以作为第一道防线,真正实现7x24小时无人值守的火灾预警。
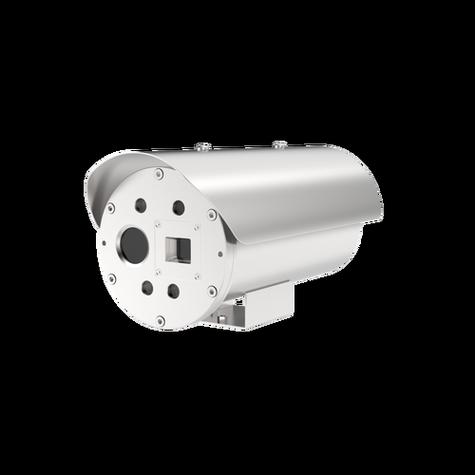
三光谱防明火摄像机还具备防爆、防腐、防水等工业级防护设计,适应化工厂常见的酸碱雾气和爆炸性气体环境。配合智能视频管理平台,管理者可以在中控室实时查看各个点位的温度分布、可见光画面和火焰报警事件,并可回放任意时间段的录像数据,为事故调查和工艺优化提供依据。
三光谱防明火摄像机凭借其多光谱融合感知、智能火焰识别和强大的环境适应性,显著提升了化工厂的火灾防控能力。它不仅是监控摄像机的技术升级,更是化工厂迈向本质安全化的重要一步。随着AI与物联网的深度结合,这类智能监控设备将在工业安全领域发挥更加不可替代的作用。